


pisică:Placa din spuma PVC
Caracteristici: Sculptura din plăci de spumă este adesea folosită pentru fabricarea de modele și artizanat, preț rezonabil, adaptabil și durabil. S...
verifica detaliileMargini sub formă de pene după rutarea CNC, cerneală care se întinde în sus în loc să se umezească, găuri pentru șuruburi care se desfășoară în timpul asamblarii. Dacă ați lucrat cu foi de spumă PVC mai mult de câteva luni, le-ați văzut pe toate trei. Impulsul obișnuit este de a încetini axul, de a schimba freza sau de a schimba cerneala. În cele mai multe cazuri, totuși, cauza principală se află în interiorul foii în sine: structura ei de spumă, densitatea și consistența de producție a plăcii pe care o alimentați.
Iată concluzia din față: puteți obține performanța de prelucrare a foilor de spumă PVC fără a vă revizui atelierul. Potriviți calitatea foii cu etapele de fabricație pe care le executați, controlați temperatura și umiditatea din jurul materialului și cumpărați de la un producător care are toleranțe strânse. Faceți-le corect și problemelor de margine, aderență și stabilitate dispar înainte ca foaia să ajungă la sculele dvs.
Prima decizie nu este acest instrument să cumpărați, ci ce secțiune transversală să alegeți.
Foile de spumă liberă păstrează o structură celulară continuă de la față la față. Sunt economice, ușoare și ușor de tăiat, ceea ce face o alegere implicită pentru grafică de afișare și panouri de expoziție. Compartimentul apare pe marginile prelucrate: celulele expuse creează o ușoară porozitate, dacă imprimați culori solide directe pe suprafață, cerneala se poate scufunda în gurile celulelor și poate părea pete.
Plăcile Celuka iau un alt traseu. Suprafața este răcită în mod deliberat în timpul extrudarii, astfel încât se formează o piele densă peste miezul spumat. Acea piele crește duritatea suprafeței și creează o margine mult mai curată după frezare. Producătorii care realizează uși de mobilier, panouri de dulap și profil arhitecturale preferă de obicei această structură, deoarece piesa pare finisată chiar înainte de bandarea marginilor.
Plăcile coextrudate merg cu un pas mai departe prin lipirea unui strat de capac solid pe miez într-o a doua etapă de extrudare. Capacul nu lasă deloc celulele expuse, așa că udarea cernelii este constantă, iar marginile direcționate sunt cele mai curate dintre cele trei. Aceasta este structura pe care trebuie sa o alegeti atunci cand imprimarea UV si îmbinările vizibile contează în egală măsură.
| Proprietate | Spumă gratuită | Celuka | Coextrudat |
|---|---|---|---|
| Secțiune transversală | Celule spumate de la față la față | Piele densă peste miezul spumos | Strat de capac solid peste miezul spumat |
| Densitatea tipică | 0,45–0,60 g/cm³ | 0,55–0,75 g/cm³ | 0,55–0,70 g/cm³ |
| Margine prelucrată | Puțin poros, acceptabil pentru majoritatea semnelor | Marginea curată, ține bine detaliile | Cea mai curată margine, gata de imprimare |
| Procesele cele mai potrivite | Grafică de afișare, panouri de expoziție | Usi de mobilier, panouri arhitecturale | Imprimare UV, dulapuri, semnalizare high-end |
Densitatea este cea mai utilă valoare atunci când configurați un ferăstrău, un router sau un burghiu. Acesta prezice modul în care materialul se va comporta sub o margine de tăiere mai bine decât orice altă specificație publicată.
Pentru semifabricate de 3–5 mm, gradele tipice se încadrează în jurul valorii de 0,45–0,50 g/cm³. Ele taie rapid și produc margini acceptabile pentru litere și forme simple. Pe măsură ce treceți la plăci de 10 mm și mai groase, calitatea marginilor devine factorul limitativ, iar o densitate mai mare da roade. Componentele dulapului și panourile care sunt văzute pe margine beneficiază de material de peste 0,60 g/cm³; structura celulară mai densă rezistă la rupere și produce o linie de tăiere vizibilă mai curată.
Materialul de înaltă densitate evită, de asemenea, o defecțiune comună: topirea locală cauzată de frecarea dintre o unealtă terasă și PVC spumat. În practică, plăcile în intervalul 0,65–0,75 g/cm³ păstrează detaliile gravate și colțurile ascuțite mult mai bine decât materialele mai ușoare, motiv pentru care magazinele CNC care decupează piese de dulap gravitează spre celucă și structurale coextrudate.
Dacă suprafețele CNC detalii sau îmbinări vizibile fac parte din munca zilnică, luați în considerare să începeți cu a plasă PVC rigidă celucă de înaltă densitate și reglați-vă vitezele de acolo.
 Comerț cu ridicata OEM/ODM 4x8 folii de celuka extinse izolate impermeabile și rezistente la mucegai Oferta de izolație cu ridicată de foi de celucă expandată 4x8, impermeabilă și rezistentă la mucegai, placă de spumă pvc, Jiatao Industrial Co., Ltd este China OEM/O... Vizualizare produs →
Odată ce structura și densitatea plăcii sunt corecte, setările mașinii devin previzibile. Începeți cu unealta, apoi reglați viteza de avans.
Utilizați scule ascuțite cu spirală din carbură pentru frezare. Un bit spiralat cu două caneluri este o alegere solidă pentru plăci de 3–18 mm; o unealtă cu un singur canelut șterge mai bine așchiile în tăieturi adânci, dar lasă un finisaj de suprafață puțin mai dur. Pentru foile subțiri sub 6 mm, vibrația este adevăratul tău dușman. Fixați placa de o placă stricată sau trece-o sub un aspirator, deoarece orice mișcare transformă o forfecare curată într-o margine zdrențuită.
Viteza axului trebuie ajustată mai degrabă la densitate decât la grosimea plăcii. La 18.000 rpm cu o freză de 6 mm, o placă de 0,50 g/cm³ va tăia confortabil la o viteză de avans de 2–3 m/min. Când creșteți până la 0,7 g/cm³ de material, reduceți avansul la aproximativ 1,5–2 m/min, astfel încât să poată curăța fluxul de așchii mai dens. Pentru trecerile de finisare, men trecerea la sau sub o treime din diametrul sculei.
Aceste puncte de pornire se schimbă ușor pentru materialele compozite lemn-plastic, deoarece materialele de umplutură minerale uzează scule mai repede. A Placă din spumă WPC produsă pentru tăiere și turnare păstrează bine toleranțele între părțile repetate ale dulapului, așteaptă-vă să inspectați marginile la câteva foi și să reducă viteza de tăiere cu aproximativ 10-15% în comparație cu spuma fără spuma standard.
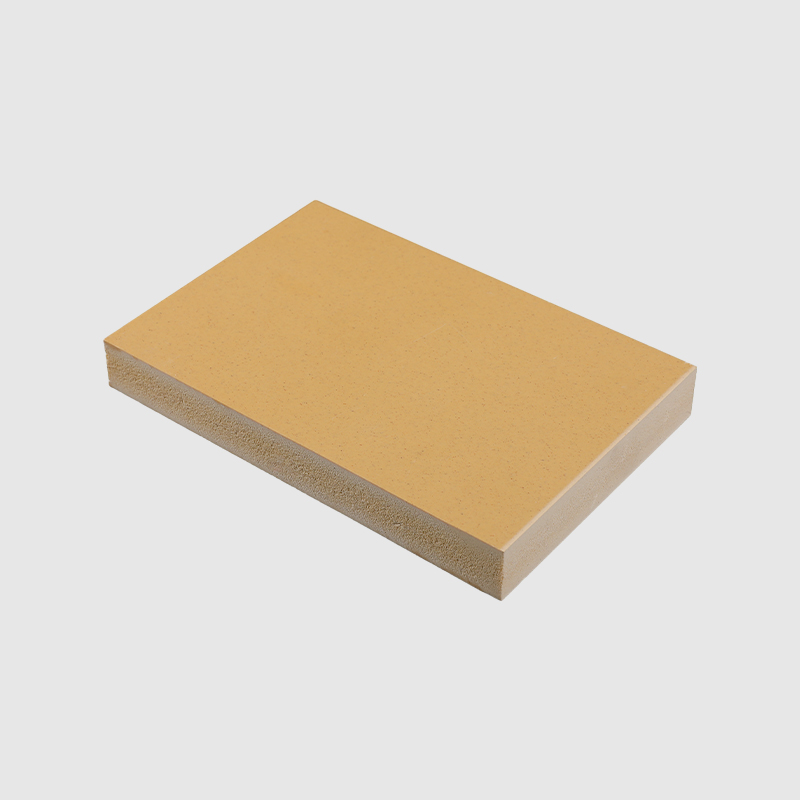 Vânzare cu ridicata OEM/ODM 4x8ft lemn plastic compozit wpc spumă placă impermeabilă pvc ea Oferta en-gros 4x8ft lemn plastic compozit wpc spumă placă impermeabilă foi pvc construcție bucătărie dulapuri baie tăiere turnare... Vizualizare produs →
Pentru o referință completă despre freze, valori de depășire și finalizare depanare, consultați ghidul nostru despre Selectarea sculelor de tăiere CNC pentru foi de spumă PVC .
Materialul subțire se îndoaie sub sarcină; materialul gros captează căldura în tăieturi adânci. Ajustați-vă strategia de reținere în consecință: vid pe toată suprafața pentru foi sub 6 mm și prindere perimetrală plus un plan adecvat de degajare a așchiilor pentru materialul de peste 15 mm.
Cerneala UV are nevoie de o energie de suprafață de cel puțin 38–44 din/cm pentru a se uda atinge. O placă de spumă PVC proaspăt extrudată măsoară adesea sub acest nivel, deoarece aditivii și agenții antistatici migrează la suprafață în timpul răcirii. Rezultatul practic este cerneala care formează mărgele, culorile slabe sau eșecul de aderență după întărire.
Ștergerea cu solvent este insuficientă pentru rezultate consistente. Tratamentul Corona sau tratamentul cu flacără ajutată, dar o soluție mai fiabilă este să alegeți o să plăceți cu un strat de capacitate solid. Diferența este simplă: pe spuma liberă, cerneala se instalează în gurile celulelor și face ca zonele solide să pară neregulate; pe un capac coextrudat, cerneala rămâne deasupra și menține densitatea.
Fabricatorii care se imprimă în mod regulat ar trebui să evalueze a plasă de spumă PVC cu suprafață netedă pentru a evita problema porozității înainte ca aceasta să afecteze un ciclu de producție.
 Comerț cu ridicata OEM/ODM Pvc co-extrudat spumă, suprafață netedă din plastic extra rigid Oferta en-gros Pvc co-extrudat spumă placă suprafață netedă folii din plastic extra rigid PVC impermeabile izolate fonic, Jiatao Industrial Co., Lt... Vizualizare produs →
Toleranța la grosime afectează și laminarea. Când foile variază cu mai mult de ±0,3 mm, rolă de laminare largă o aplicare o presiune neuniformă pe suprafața foii. Foile menținute la ±0,2 mm sau mai bine pe intervalul 3–18 mm mențin rezultatul de laminare uniform.
Pentru o privire mai profundă asupra problemelor energetice de suprafață și a modului de testare intern, citiți articolul nostru despre tensiunea superficială și aderența cernelii UV .
Pixurile de testare sunt ieftine, durează cinci secunde pe tablă și vă spun dacă un lot este gata pentru cerneală. Dacă suprafața arată sub 38 dyne/cm, nu reglați imprimanta; reglați alimentare plăcii sau solicitați pretratarea producătorului.
Placă care variază de la lot la lot face ca fiecare mașină să stabilească un compromis. Când observați un comportament de tăiere inconsecvent de la foi care arată identic, cauza este de obicei în amonte: deviația temperaturii de extrudare, răcire neuniformă sau timp de maturare insuficient înainte de ambalare. Niciuna dintre acestea nu apare într-o inspecție vizuală, dar toate afectează modul în care mașinile de foi.
Solicitați furnizorului dvs. trei numere: toleranța la densitate, toleranța la grosime și timpul de odihnă dintre extrudare și ambalare. O toleranță la densitate de ±5%, o toleranță la grosime de ±0,2–0,3 mm și un program clar de maturare sunt genul de detalii care separă un produs controlat de un bilet de loterie.
Plăcile care ajung aproape de lățimea finală reduce timpul de ferăstrău și evită deteriorarea marginilor care se întâmplă adesea atunci când o foaie de dimensiune completă este transportată și retăiată. O placă de dimensiune plasă eliminată, de asemenea, primii și ultimii 10 mm ai fiecărei foi, unde se concentrează variațiile de calitate a marginilor.
Tăiați foaia la dimensiunea de lucru aproape de dimensiunea panoului net și reduceți deșeurile de două ori: o dată în metri pătrați, o dată în muncă.
Dacă furnizorul de calitate publică verificările de, folosiți-le. Prezentarea noastră de ansamblu asupra inspecție de calitate a furnizorilor pentru plăci din spumă PVC enumeră verificările și metodele de eșantionare despre care merită să fiți întrebat înainte de a vă angaja la o comandă de container.
Performanța asigurătă de procesare a foilor de spumă PVC nu este o casă de cumpărare a unui router mai rapid sau a cerneală mai bună. Este o chestiune de a potrivi structura plăcii cu finisajul final, de a seta mașină pentru densitatea pe care ai comandat-o efectiv, de a confirma energia suprafeței înainte de imprimare și de a alege un furnizor care publică toleranțele și apoi le păstrează. Când acele patru decizii sunt corecte, marginea cu pene, solidul pestriț și orificiul șurubului nu mai sunt vizitatori obișnuiți.

Caracteristici: Sculptura din plăci de spumă este adesea folosită pentru fabricarea de modele și artizanat, preț rezonabil, adaptabil și durabil. S...
verifica detaliile
Placa de spumă PVC Gs Forex este proiectată pentru aplicații care necesită stabilitate dimensională, finisaj neted al suprafeței și densitate unifo...
verifica detaliile
Fabricat dintr -o combinație de compozit din plastic din lemn (WPC) și spumă din PVC, acest material combină durabilitatea și rezistența cu greutat...
verifica detaliile
Placa din spumă coextrudată din PVC este un produs de înaltă calitate care oferă o gamă largă de caracteristici. Una dintre caracteristicile remarc...
verifica detaliile
The Placa rigida din spuma fara PVC este o foaie termoplastică specializată produsă prin procesul de extrudare fără spumă. Caracterizat prin...
verifica detaliile
Placa de semnalizare rigidă din folie de spumă PVC Forex este un material de înaltă calitate, fiabil, conceput pentru imprimare și publicitate. Placa...
verifica detaliile
Plăci de spumă premium de culoare PVC galben strălucitor/alb, grosime de 12 mm este potrivit pentru semne, standuri de prezentare, meșteșugur...
verifica detaliile
Dulap de plastic alb/verde din plastic de 18 mm foaie de spumă din PVC este potrivit pentru dulapuri, mobilier, semne și decorațiuni interioa...
verifica detaliile
No.65 Liminba, orașul Yinong, districtul Xiaoshan, Hangzhou, Zhejiang, China
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Furnizori de plăci de spumă din plastic rigid PVC personalizate


Contact Us